W dzisiejszych czasach, przestarzałe rozwiązania są już rzadkością. Żadna szanująca się firma, która chce dotrzymywać terminów i mieć jak najwyższej jakości usługi oferowane dla klientów, nie będzie stała w miejscu jeśli chodzi o postęp technologiczny. Dzięki nowoczesnym rozwiązaniom, obróbka metali staje się coraz szybsza, prostsza i bardziej precyzyjna. Można stworzyć kształty i modele, które przy starszej technologii nie były możliwe lub zajmowały bardzo dużo czasu i wymagały ogromnego nakładu pracy. Obecnie, największa popularność przypadła obróbce CNC, ponieważ jest to innowacyjne rozwiązanie na miarę XXI wieku. Na czym jednak polega taka obróbka?
Programowanie i precyzja
Za całość projektu i działanie systemu, a także wszelkie obliczenia odpowiedzialny jest komputer, który steruje całą obróbką skrawaniem. Jednak, aby taki komputer, swoje zadanie spełniał, musi zostać odpowiednio zaprogramowany, kiedy zostanie to zrobione, mikrokomputer usuwa maleńkie elementy materiałów. W przypadku obróbki CNC, połączone zostały ze sobą idealnie dwa komponenty jakimi jest ogromna precyzja maszyn, które są wykorzystywane w obróbce metali oraz nowoczesny i innowacyjny układ sterowania. Dzięki temu, jest to maszyna idealna, która pozwala na obróbkę metalu z niesamowita precyzją bez najmniejszych odprysków, niedoskonałości i uchybień. Trzeba jednak pamiętać, że taka obrabiarka, wymaga odpowiedniego zaprogramowania, aby wyłonić z niej doskonałą dokładność obróbki.
Co trzeba brać pod uwagę w przypadku programowania obrabiarki? Wydawać by się mogło, że głównym aspektem są wymagania klienta, czyli przedstawiony przez niego projekt. Tymczasem, trzeba jeszcze posiadać odpowiednią wiedzę, która pozwoli na określenie chropowatości oraz rodzaju materiału, który ma zostać poddany obróbce. Dzięki temu, efekt końcowy jest nie tylko dokładny, precyzyjny i bez skaz, ale także szybko i spawanie wykonany.
Kupić sprzęt czy oddać obróbkę specjalistom?
Jeśli potrzebujesz precyzyjnych części, to najlepiej oddać materiał w ręce profesjonalistów. Nie ma sensu kupowania obrabiarki CNC, ponieważ nie jest to koszt paru tysięcy, a znacznie większej kwoty, jeśli chcesz mieć porządny sprzęt. Jeśli nie wiesz komu zaufać, to najlepiej, poproś o wcześniej wykonywane projekty. Dzięki temu, będziesz mógł ocenić ich jakość oraz stwierdzić, czy możesz powierzyć wykonanie zadania danej firmie. Dobrze jest przejrzeć także opinie w Internecie na forach oraz popytać znajomych, którzy z usług korzystali. Może polecą kogoś innego w okolicy? Wartom zorientować się w terenie, aby nie trafić na niekompetentną firmę.
Więcej praktycznych porad i inspiracji budowlanych znajdziesz w naszym portalu 123budujemy.pl.
Główne technologie obróbki ubytkowej i plastycznej metali
| Metoda obróbki | Zasada działania | Dokładność wymiarowa | Typowe wyroby |
|---|---|---|---|
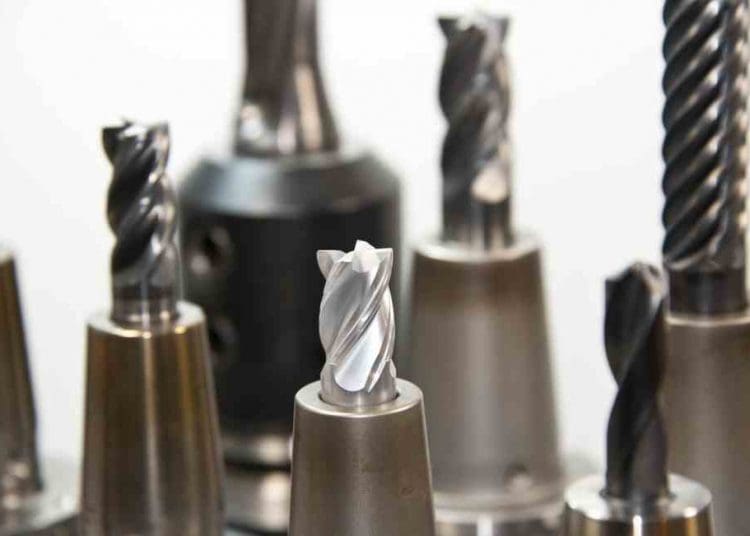
| Frezowanie i toczenie CNC | Skrawanie obracającym się frezem lub obróbka obracającego się detalu nożem tokarskim | Do 0.005 mm (setne części milimetra) | Koła zębate, wały napędowe, precyzyjne formy wtryskowe |
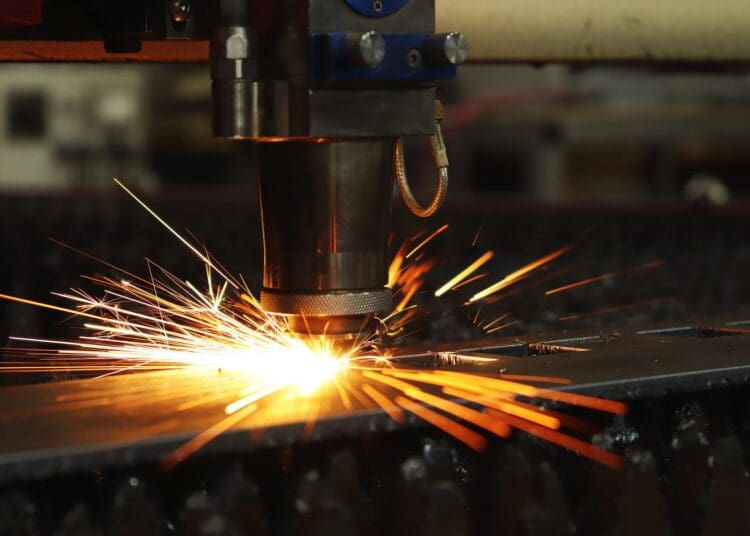
| Cięcie laserowe światłowodowe (Fiber) | Skupiona wiązka fotonów o gęstości mocy przetapiająca blachę w osłonie azotu lub tlenu | Do 0.05 mm, gładka krawędź bez gratu | Panele ogrodzeniowe, elementy maszyn, obudowy elektroniki |
| Gięcie na prasach krawędziowych CNC | Plastyczne odkształcenie blachy między stemplem a matrycą | Kompensacja ugięcia strzałki z dokładnością do 0.2° | Profile blaszane, rynny, obróbki dachowe, kanały wentylacyjne |
Polecane poradniki tematyczne:
Najczęściej zadawane pytania (FAQ)
Czym różni się cięcie laserem światłowodowym (Fiber) od lasera CO2?
Laser Fiber zużywa o 70% mniej prądu, nie wymaga luster w torze optycznym i znacznie szybciej tnie metale kolorowe (miedź, mosiądz, aluminium).
Po co stosuje się chłodziwa (emulsje chłodząco-smarujące) w obróbce skrawaniem?
Chłodziwo obniża temperaturę w strefie skrawania, wypłukuje wióry ze szczeliny oraz chroni narzędzie i detal przed zespawaniem i zużyciem ściernym.
Co to jest obróbka cieplno-chemiczna stali (np. azotowanie)?
To proces nasycania powierzchni stali azotem w wysokiej temperaturze, co nadaje wierzchniej warstwie twardość powyżej 60 HRC bez utraty elastyczności rdzenia.